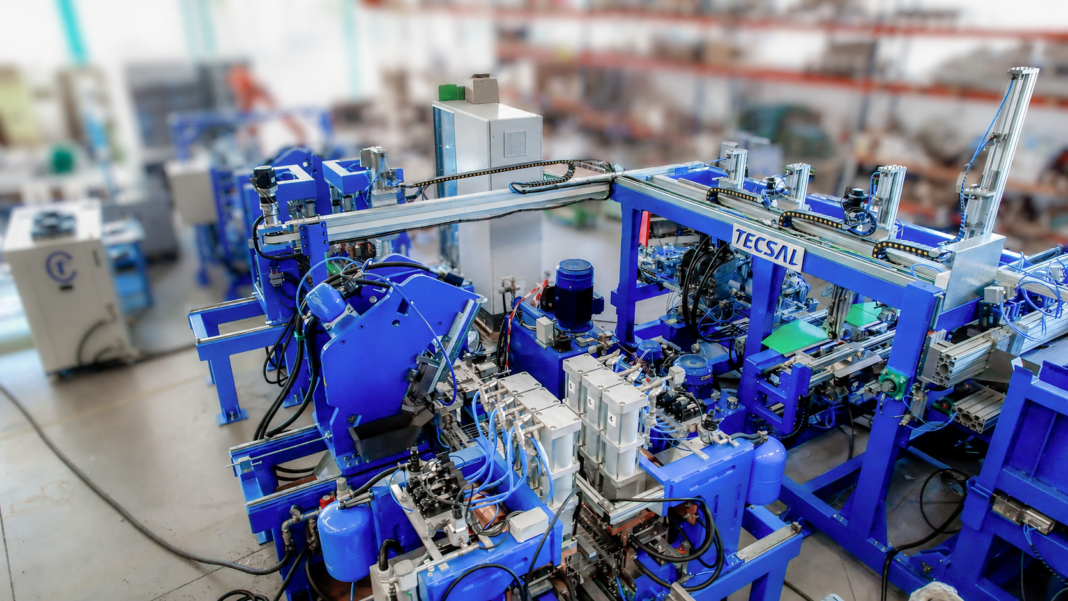
Quando un impianto deve lavorare senza interruzioni su più turni e garantire contemporaneamente produttività, qualità e flessibilità, la progettazione non può concentrarsi sulla singola operazione. È necessario considerare l'intero flusso produttivo, dalla gestione del materiale fino al controllo del pezzo finito.
È questa la sfida affrontata da Tecsal con una linea automatizzata destinata alla produzione di griglie per forni.
Dall’esigenza produttiva alla soluzione automatizzata
Il progetto è nato da requisiti particolarmente stringenti: il cliente richiedeva un impianto in grado di lavorare su tre turni, sette giorni su sette, con un tempo ciclo non superiore a 8 secondi e un'efficienza compresa nell'ordine dell'85-90%. A questi parametri si aggiungeva la necessità di integrare un controllo qualità direttamente nella linea, con l'obiettivo di evitare la produzione di pezzi non conformi.
La complessità aumentava ulteriormente considerando la varietà dei prodotti. La linea doveva infatti gestire differenti modelli di griglia, caratterizzati non soltanto da dimensioni diverse, ma anche dalla presenza di accessori specifici. Il cambio formato doveva essere completato in un tempo massimo di 120 minuti, mantenendo nel contempo la stabilità del processo.
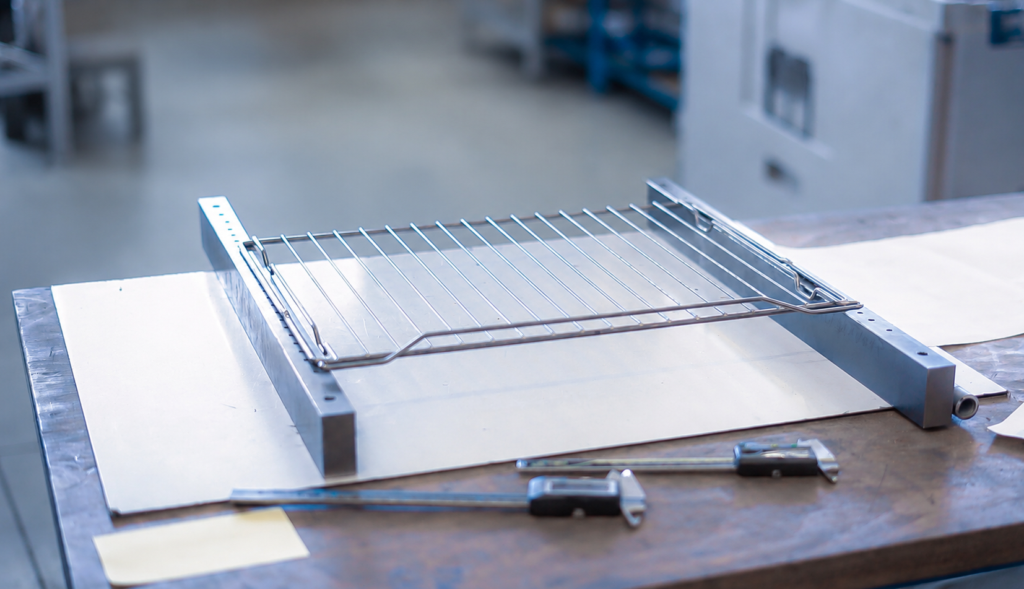
Un altro requisito significativo riguardava le tolleranze: per una griglia destinata ai forni, la precisione richiesta arrivava al decimo di millimetro. Inoltre, l'impianto doveva poter lavorare sia acciaio inox sia ferro, condizione che ha richiesto un'attenta progettazione degli stampi, dei sistemi idraulici e delle tecnologie di puntatura.
Il processo al centro della progettazione
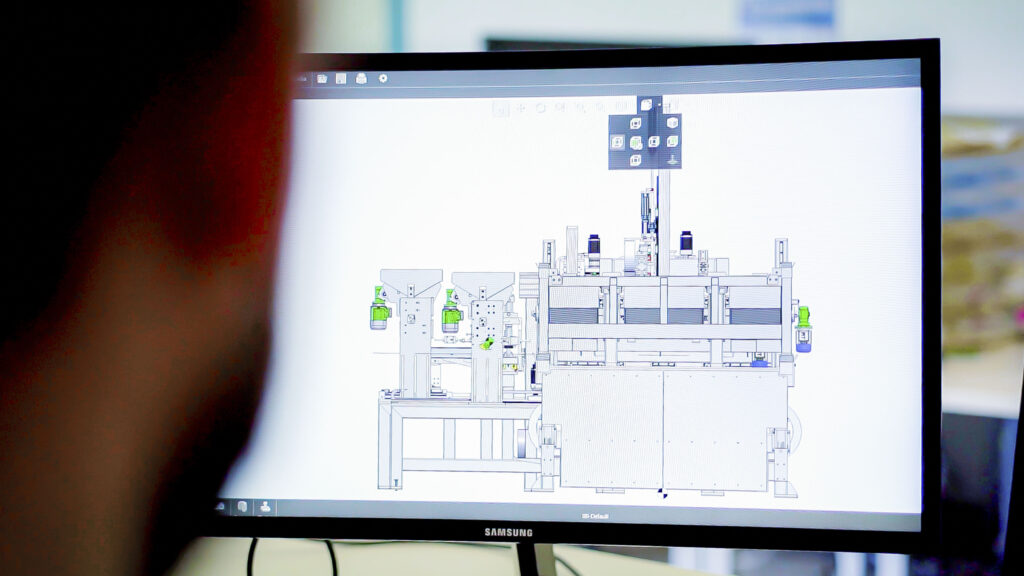
Il risultato è un impianto di circa 25 metri, articolato in 26 stazioni, nel quale le diverse operazioni sono organizzate secondo una logica di processo integrata.
La scelta progettuale non è stata quindi quella di automatizzare semplicemente le singole fasi, ma di costruire un sistema nel quale movimentazione, posizionamento, lavorazioni e controlli contribuiscono allo stesso obiettivo: mantenere il ritmo produttivo richiesto senza compromettere la qualità del prodotto finito.
Una struttura fortemente integrata, con sistemi automatici dedicati alla gestione delle griglie durante le varie fasi di lavorazione. Il pezzo viene trasferito lungo il processo attraverso una successione di stazioni, mentre i dispositivi di posizionamento e le unità di lavorazione intervengono in modo coordinato.
Questa impostazione è particolarmente importante quando il tempo ciclo è ridotto a pochi secondi. In una linea di questo tipo, infatti, anche una piccola inefficienza in una singola stazione può ripercuotersi sull'intero sistema. La progettazione deve quindi tenere conto non soltanto delle prestazioni delle singole macchine, ma anche del bilanciamento complessivo dell'impianto.
La puntatura a media frequenza come elemento distintivo
Uno degli aspetti tecnologici sui quali Tecsal ha puntato maggiormente riguarda la tecnologia di puntatura a media frequenza a 1.000 Hz.
La scelta è stata particolarmente significativa perché, secondo quanto raccontato, negli impianti precedenti realizzati per lo stesso cliente erano state utilizzate tecnologie considerate più tradizionali. In questo caso Tecsal ha invece proposto una soluzione differente, assumendosi la responsabilità della scelta tecnologica e verificandone successivamente l'efficacia sull'applicazione specifica.
Il riscontro è stato positivo soprattutto sul fronte della continuità del processo di puntatura: l'azienda riferisce che, sulla specifica tipologia di griglie, è stata ridotta l’incidenza dei problemi di saldatura.
È importante sottolineare come, in questo progetto, la tecnologia di puntatura non sia stata considerata un elemento isolato. La sua efficacia è infatti legata alla precisione con cui il pezzo viene posizionato, alla ripetibilità della movimentazione e alla capacità dell'impianto di mantenere costanti le condizioni operative.
In altre parole, la qualità del giunto diventa parte di un sistema più ampio nel quale meccanica, automazione, controllo e software devono lavorare in modo coordinato.
Quattro telecamere per un controllo dimensionale in linea
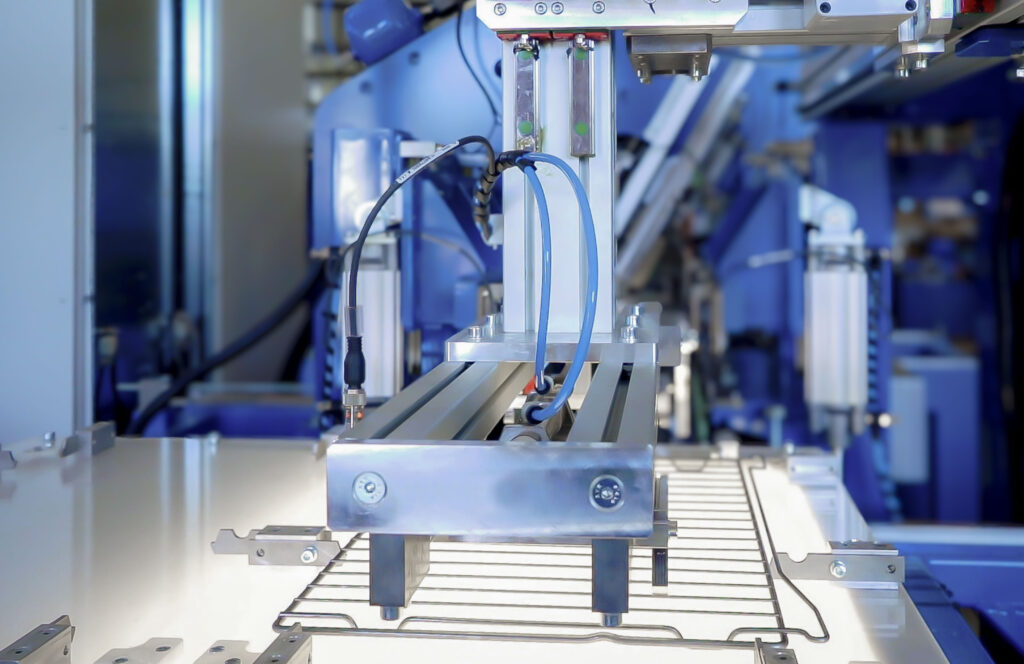
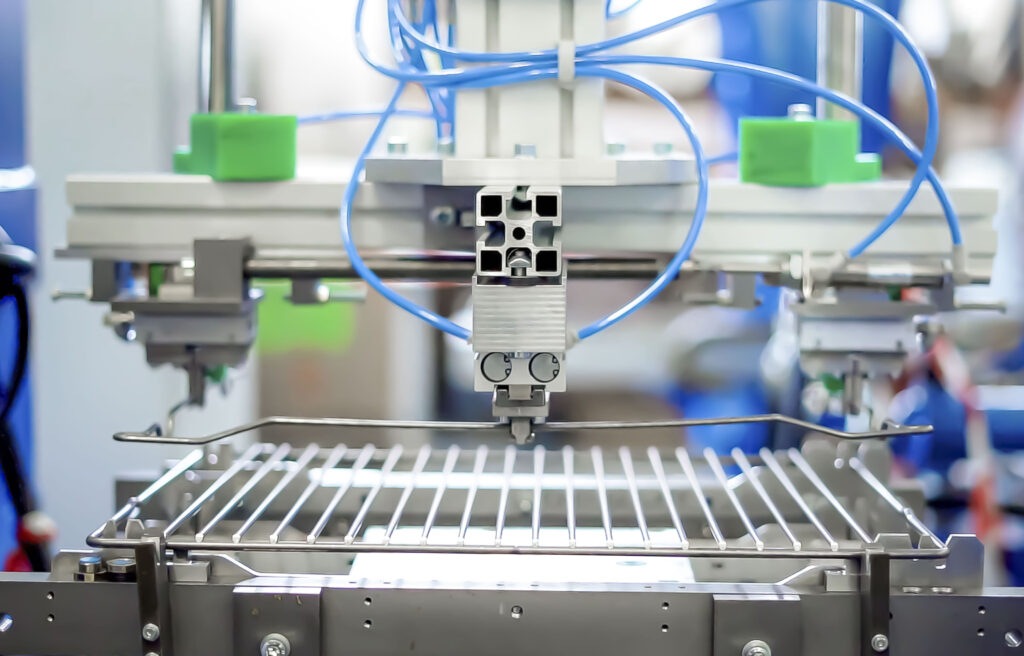
Un secondo elemento qualificante della linea è il sistema di visione. All'interno dell'impianto sono state integrate quattro telecamere utilizzate per rilevare con precisione le misure del prodotto. La visione contribuisce quindi al controllo del pezzo e alla verifica della conformità rispetto ai parametri previsti dal processo.
L'integrazione del controllo direttamente nella linea assume un'importanza particolare in presenza di tolleranze ristrette. Invece di affidare la verifica esclusivamente a una fase separata, il sistema consente di portare la capacità di controllo all'interno del processo automatizzato.
È un approccio coerente con l'esigenza iniziale del progetto: produrre in modo continuativo, ma mantenendo sotto controllo la qualità. La linea deve quindi essere contemporaneamente una macchina produttiva e un sistema capace di verificare ciò che sta producendo.
Carico e scarico senza interrompere la produzione
Un ulteriore intervento progettuale ha riguardato la gestione dei materiali in ingresso e dei prodotti in uscita.
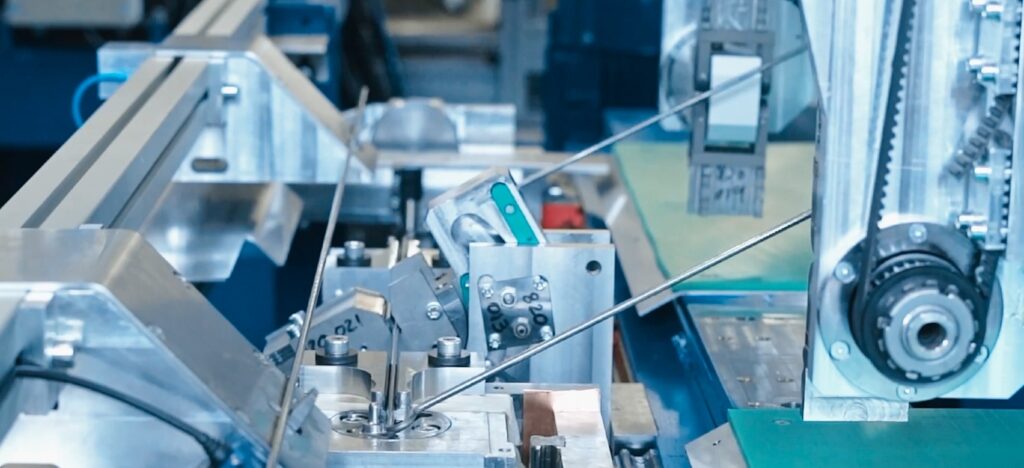
Tecsal ha sviluppato un sistema che prevede una doppia baia nella zona di scarico, mentre nella zona di carico è presente un altro sistema che funziona grazie a un buffer di pezzi che consente di non fermare la linea mentre si cambia la cassa di carico.
In questo modo le operazioni di alimentazione e di prelievo non richiedono l'arresto della linea. Il flusso produttivo può quindi proseguire in modo continuo, riducendo le fermate legate alle attività di servizio dell'impianto.
È un esempio concreto di come l'efficienza di una linea automatizzata non dipenda esclusivamente dalla velocità delle operazioni principali. Anche le attività apparentemente secondarie, come il caricamento del materiale, possono diventare un collo di bottiglia se non vengono progettate insieme al resto del sistema.
Flessibilità e cambio formato
La possibilità di produrre differenti modelli sulla stessa linea introduce un'altra variabile importante: il cambio formato.
In una linea lunga circa 25 metri e composta da numerose stazioni, modificare la configurazione per passare da un prodotto a un altro potrebbe richiedere tempi significativi. Nel progetto Tecsal, invece, il sistema di versionamento è stato concepito proprio per rendere questa operazione compatibile con le esigenze produttive del cliente.
Grazie a questa soluzione, la linea può essere riconfigurata in circa due ore anche passando tra modelli completamente differenti.
La flessibilità assume così un significato concreto: non si tratta semplicemente di dichiarare che una macchina è "multi-formato", ma di fare in modo che la riconfigurazione non penalizzi in maniera eccessiva la disponibilità produttiva.
Anche la presenza di una linea appendice dedicata alla realizzazione di uno degli accessori delle griglie nasce dalla necessità di gestire le differenze tra i vari modelli senza snaturare il flusso principale dell'impianto.
Il software al centro dell'avviamento
Dietro una linea di questa complessità c'è una componente software altrettanto importante.
Nel progetto Tecsal, la fase di avviamento ha rappresentato una parte significativa del lavoro: per portare l'impianto a regime e raggiungere il tempo ciclo previsto è stato necessario un periodo di messa a punto di oltre un mese.
È un passaggio spesso poco visibile quando si osserva una macchina già operativa, ma determinante per trasformare una soluzione progettata sulla carta in un sistema produttivo realmente affidabile.
La programmazione software viene inoltre gestita internamente da Tecsal. Questa modalità permette all'azienda di mantenere internamente le competenze necessarie per intervenire sulla macchina e affrontare eventuali problematiche.
La linea dispone inoltre di connettività per applicazioni legate a Industria 4.0, aggiungendo alla parte meccanica e automazione una dimensione digitale orientata alla gestione e all'interconnessione dell'impianto.
Progettare oggi pensando al domani
Nella realizzazione dell'impianto, Tecsal indica come criterio progettuale non soltanto la ricerca dell'efficienza, ma anche la durata nel tempo: adottare un approccio orientato al dimensionamento delle strutture e dei componenti, dalla carpenteria fino all'oleodinamica, scegliendo componentistica di fascia alta per gli elementi della macchina, dalla meccanica ai motori, dalla pneumatica agli altri sistemi presenti a bordo.
L'obiettivo dichiarato è costruire macchine che possano mantenere nel tempo le proprie caratteristiche di affidabilità e produttività.
In una linea destinata a lavorare tre turni al giorno per sette giorni alla settimana, questo aspetto assume un peso rilevante. La produttività non può infatti essere valutata soltanto sulla base delle prestazioni iniziali: deve essere accompagnata dalla capacità dell'impianto di mantenere nel tempo precisione, ripetibilità e disponibilità.
Un impianto progettato per la produttività
La forte automazione del processo emerge anche dal numero di persone necessarie alla gestione della linea.
L'impianto è stato progettato per poter essere gestito da un singolo operatore. La riduzione della necessità di presidio diretto è una conseguenza della combinazione tra automazione delle movimentazioni, sistemi di carico e scarico, controllo del processo e gestione automatizzata delle diverse stazioni.
Questo elemento non implica semplicemente sostituire lavoro manuale con robot o automazione. Significa ripensare il processo affinché l'operatore possa concentrarsi sulle attività necessarie alla conduzione della linea, mentre le operazioni ripetitive vengono gestite automaticamente.
È una delle direzioni più interessanti dell'automazione industriale contemporanea: aumentare la produttività non soltanto attraverso macchine più veloci, ma attraverso sistemi capaci di integrare più funzioni e ridurre le attività che richiedono un intervento umano continuo.
Assistenza e continuità dopo l'installazione
La complessità di una linea automatizzata rende altrettanto importante la fase successiva alla consegna dell’impianto.
Tecsal propone un'assistenza post-vendita modulabile in funzione delle esigenze del cliente. Il supporto può essere effettuato sia in loco sia da remoto e può variare in funzione dei turni di lavoro, della presenza di manutentori interni e del livello di autonomia richiesto dal cliente.
Questa flessibilità è particolarmente significativa per impianti che operano con elevati livelli di utilizzo. Nei primi mesi, la fase di avviamento può richiedere interventi e aggiustamenti sul software e sulla configurazione della macchina; successivamente, il modello di assistenza può essere adattato alla struttura manutentiva dell'utilizzatore.
La disponibilità di competenze software interne completa il quadro, consentendo a Tecsal di mantenere un presidio tecnico anche sugli aspetti digitali che governano la linea.
Quando l'automazione diventa un sistema integrato
Questo progetto mostra come la progettazione di un impianto automatizzato richieda oggi un approccio che va oltre la singola tecnologia.
La puntatura a media frequenza, il sistema di visione, la movimentazione, il cambio formato, il carico e scarico in continuità, il software e la connettività Industria 4.0 non sono elementi indipendenti. Il valore della soluzione nasce dalla loro integrazione all'interno di un processo progettato intorno a requisiti produttivi molto precisi.
Per Tecsal, la sfida è stata quindi tradurre una serie di vincoli - 8 secondi di ciclo, alta disponibilità, precisione al decimo di millimetro, differenti modelli, cambio formato rapido e controllo della qualità - in una linea capace di lavorare in modo continuativo.
È proprio in questo passaggio, dalla somma delle tecnologie all'integrazione del processo, che l'automazione industriale esprime il suo valore. Non soltanto velocizzare una lavorazione, ma costruire un sistema produttivo nel quale precisione, ripetibilità, flessibilità e continuità siano progettate insieme.
E, in una fabbrica chiamata a produrre di più con tempi sempre più stretti, è questa capacità di integrare meccanica, automazione, software e controllo a determinare la reale efficacia di una soluzione.